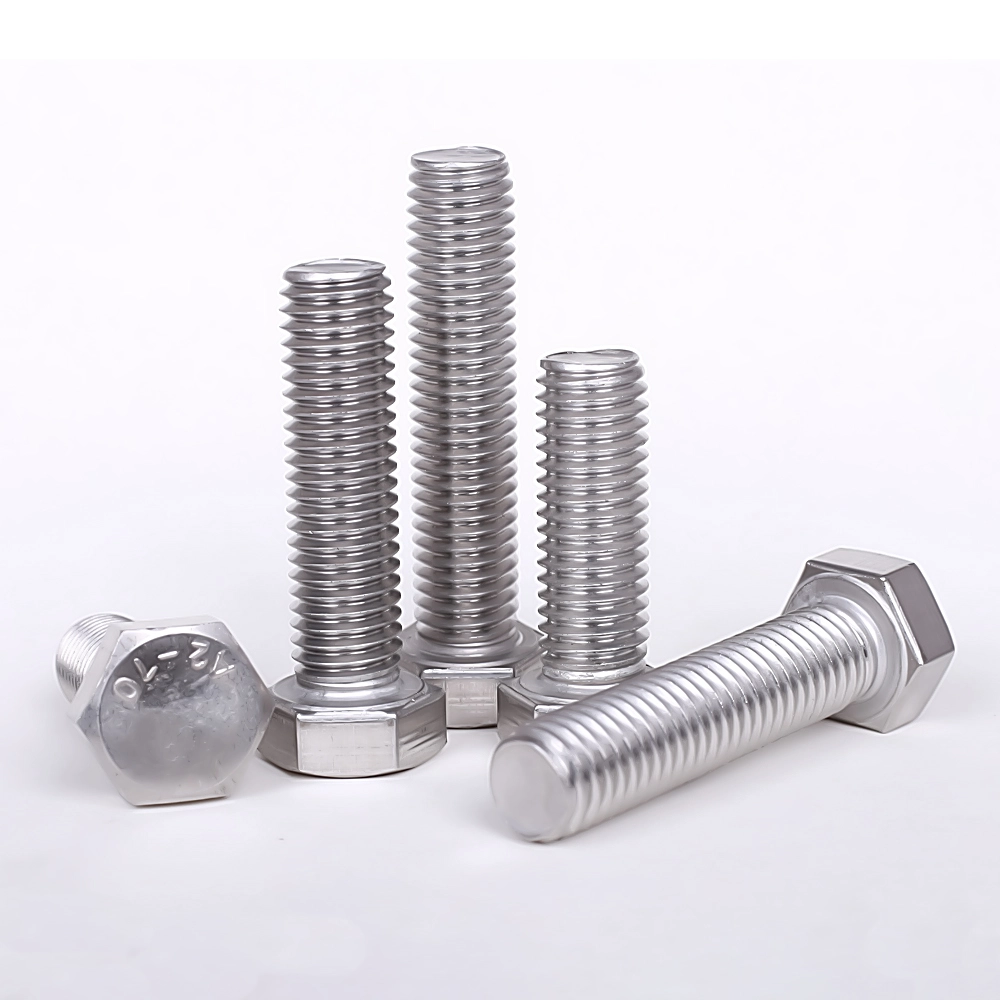
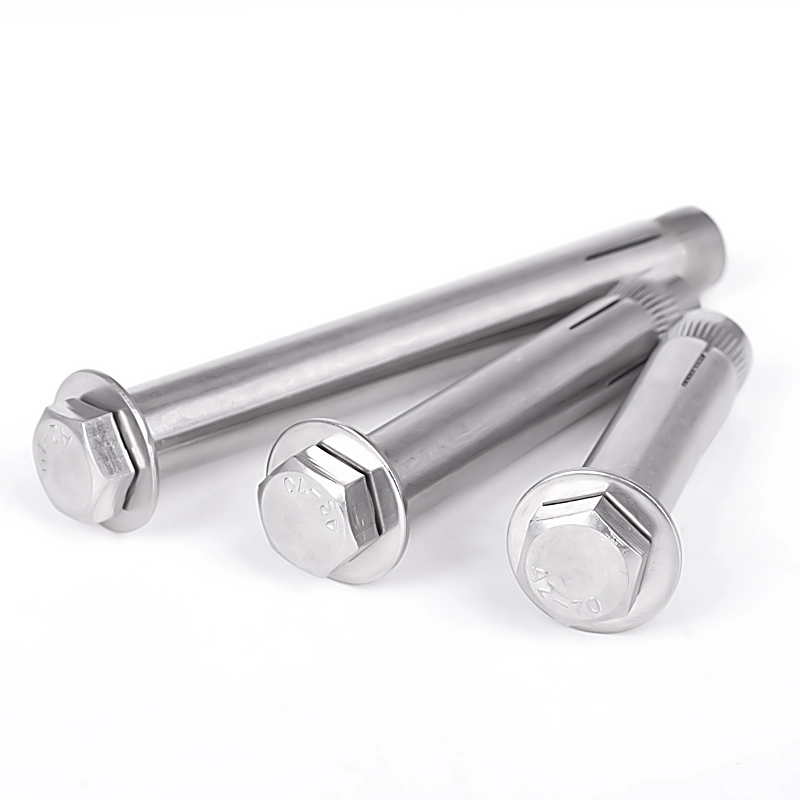
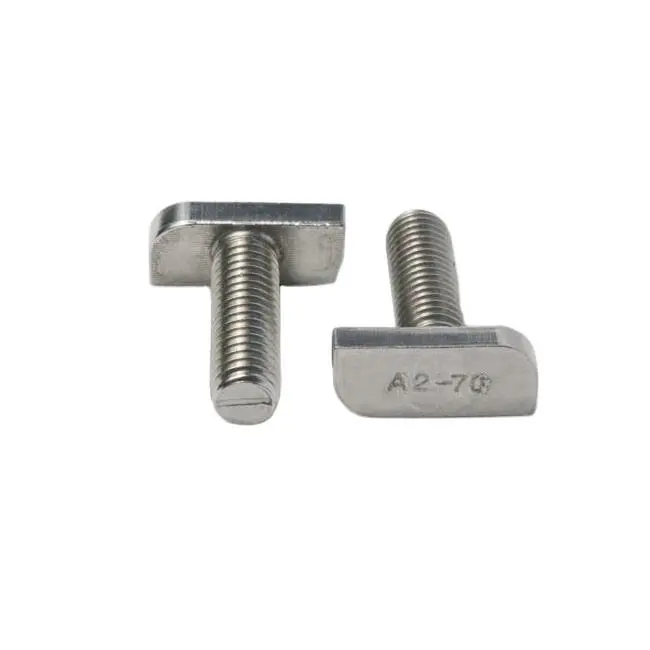
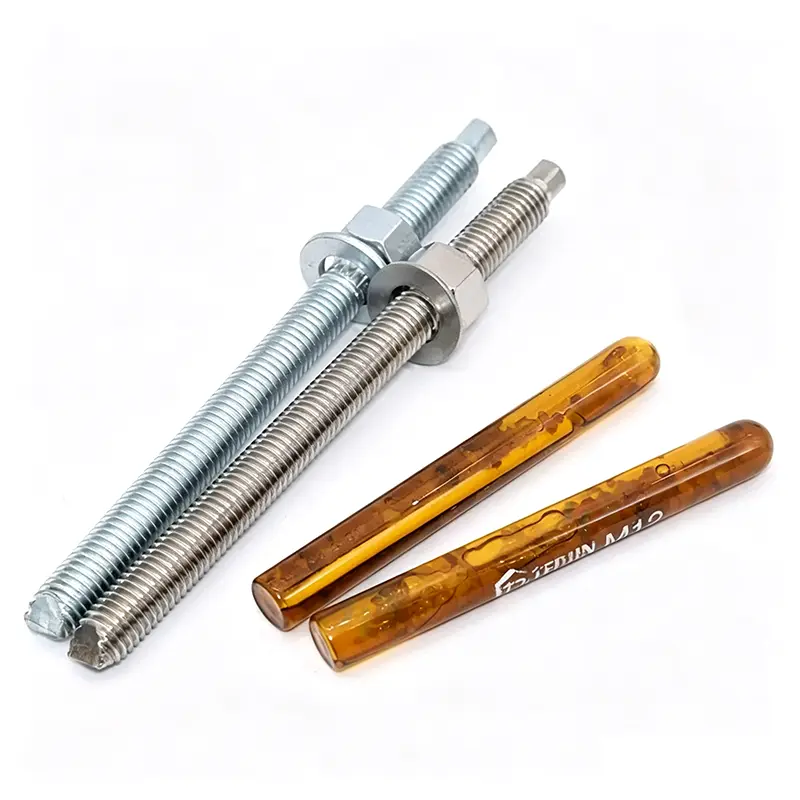
बोल्टसामान्य कार्बन स्टील बोल्ट, उच्च-शक्तीचे बोल्ट (ग्रेड 8.8, 10.9 आणि 12.9), आणि स्टेनलेस स्टील बोल्टमध्ये वर्गीकृत केले जातात. मूलभूत उत्पादन प्रक्रिया मोठ्या प्रमाणात समान असताना, उच्च-शक्तीच्या बोल्टसाठी अतिरिक्त उष्णता उपचार चरण आवश्यक असतात, तर स्टेनलेस स्टील बोल्ट पिकलिंग आणि पॅसिव्हेशनमधून जातात.
I. येणाऱ्या कच्च्या मालाची तपासणी
कच्चा माल: वायर रॉड (कॉइल केलेले स्टील); मटेरियल ग्रेडमध्ये Q235, 45#, 40Cr, 35CrMo आणि 304/316 स्टेनलेस स्टीलचा समावेश आहे.
व्हिज्युअल तपासणी: क्रॅक, गंज किंवा पृष्ठभागाचे विघटन तपासा.
भौतिक-रासायनिक चाचणी: मटेरियल स्पेक्ट्रल विश्लेषण, तन्य शक्ती आणि कडकपणा.
मितीय पडताळणी: वायरचा व्यास बोल्ट रिक्त वैशिष्ट्यांशी जुळतो याची खात्री करा.
II. वायर ड्रॉइंग (कोल्ड ड्रॉइंग)
सुरुवातीच्या वायर रॉडचा व्यास मोठा आहे आणि तो मानक रिक्त व्यासापर्यंत खाली काढला जाणे आवश्यक आहे.
पिकलिंग: पृष्ठभाग स्केल आणि गंज काढण्यासाठी हायड्रोक्लोरिक ऍसिड विसर्जन.
तटस्थीकरण, पाणी स्वच्छ धुणे आणि फॉस्फेटिंग: पृष्ठभागावर स्नेहन फॉस्फेट फिल्मची निर्मिती.
सॅपोनिफिकेशन: कोल्ड-हेडिंगवरील पोशाख कमी करण्यासाठी वंगण पावडरचा वापर मरतो.
कोल्ड ड्रॉइंग: टार्गेट प्रोसेसिंग साइजमध्ये वायरचा व्यास कमी करण्यासाठी एकाधिक ड्रॉइंग पास.
कॉइलिंग: वायर कॉइलमध्ये जखमेच्या आहेत, कोल्ड हेडिंगसाठी तयार आहेत.
III. कोल्ड हेडिंग (कोर प्रोसेस: एका ऑपरेशनमध्ये बोल्ट हेड आणि शँक रिक्त बनवणे)
मल्टी-स्टेशन कोल्ड-हेडिंग मशीन वापरते; खोलीच्या तपमानावर एक्सट्रूझनद्वारे तयार होते (हीटिंग नाही).
फीडिंग आणि कटिंग: वायर स्टॉक आवश्यक एकूण बोल्ट लांबीमध्ये कापला जातो.
पहिला पंच (प्री-हेडिंग): डोक्याचा आकार तयार करण्यासाठी प्रारंभिक एक्सट्रूझन.
दुसरा पंच (फिनिश हेडिंग): हेक्स हेड, गोल हेड किंवा पॅन हेड बनवते; एकाच वेळी टांग्याचा व्यास कमी करतो आणि चेंफर तयार करतो.
इजेक्शन: गुळगुळीत-शँक बोल्ट रिक्त (अनथ्रेडेड) तयार करते.
दोष नियंत्रण: डोके क्रॅकिंग, ऑफ-सेंटर हेड्स, विसंगत टांगची लांबी आणि बुरची तपासणी.
IV. थ्रेड रोलिंग (थ्रेड प्रोसेसिंग)
थ्रेड रोलिंग (उच्च-सुस्पष्टता, उच्च-शक्तीच्या बोल्टसाठी) वि. फ्लॅट-डाय थ्रेड रोलिंग (मानक बोल्टसाठी) द्वारे ओळखले जाते.
रिक्त लोडिंग, पोझिशनिंग आणि क्लॅम्पिंग.
दोन थ्रेड-रोलिंग डायज एकमेकाच्या विरुद्ध फिरतात जेणेकरुन मानक बाह्य धागे शँकवर बाहेर काढले जातात.
थ्रेड गेज तपासणी (जा/नो-जा): थ्रेड फिट अचूकता सुनिश्चित करते.
Deburring: धाग्याच्या कडा पासून burrs काढणे.
V. उष्णता उपचार (केवळ उच्च-शक्तीसाठी आवश्यकबोल्ट, ग्रेड 4.8 आणि त्यावरील; मानक ग्रेड 4.8 बोल्टसाठी पर्यायी)
फायदे: कमी खर्च; तोटे: उच्च तापमानात हायड्रोजन एम्ब्रिटलमेंटसाठी संवेदनाक्षम; उच्च-शक्तीच्या 10.9/12.9 बोल्टसाठी इलेक्ट्रो-गॅल्वनाइझिंग प्रतिबंधित आहे.
2. हॉट-डिप गॅल्वनाइजिंग (पॉवर इंडस्ट्री आणि हेवी-ड्युटी आउटडोअर बोल्ट)
पिकलिंग आणि फ्लक्सिंग → उच्च-तापमान जस्त डिपिंग; जाड कोटिंग, उत्कृष्ट गंज प्रतिकार; थ्रेड्सना प्रक्रियेनंतर साफसफाईची आवश्यकता असते.
3. डॅक्रोमेट / जिओमेट (उच्च-शक्तीच्या बोल्टसाठी)
हायड्रोजन एम्ब्रिटलमेंट नाही; गॅल्वनाइझिंगच्या तुलनेत उत्कृष्ट गंज प्रतिकार; मीठ स्प्रे प्रतिरोधक; नवीन ऊर्जा आणि ऑटोमोटिव्ह उच्च-शक्तीच्या घटकांसाठी मुख्य प्रवाहातील निवड.
आम्ही तुम्हाला एक चांगला ब्राउझिंग अनुभव देण्यासाठी, साइट रहदारीचे विश्लेषण करण्यासाठी आणि सामग्री वैयक्तिकृत करण्यासाठी कुकीज वापरतो. ही साइट वापरून, तुम्ही आमच्या कुकीजच्या वापरास सहमती देता.
गोपनीयता धोरण