भाषा
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
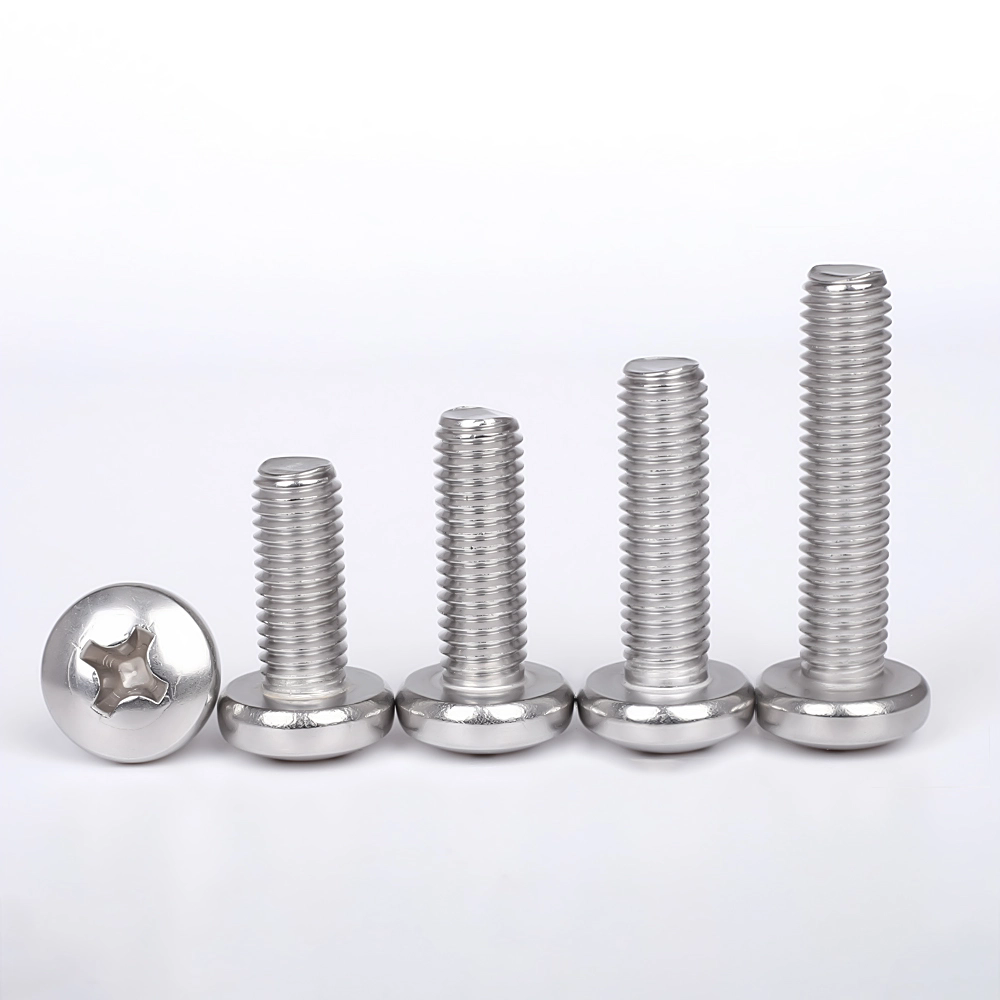
GB818 पॅन हेड क्रॉस रेसेस्ड मशीन स्क्रू बॅचच्या भिन्नतेमुळे स्वयंचलित-विधानसभा व्यत्यय येऊ शकतो का?
2026-09-11
इलेक्ट्रॉनिक्स OEM खरेदीदार आणि औद्योगिक फास्टनर वितरक अनेकदा मॅन्युअल नमुना तपासणीद्वारे मशीन-स्क्रू गुणवत्ता सत्यापित करतात. हाताने निवडलेले प्रोटोटाइप नमुने मितीय तपासणी आणि मॅन्युअल स्क्रू ड्रायव्हर चाचणी पास करतात. मॅन्युअल सॅम्पलिंग दरम्यान अनेक सूक्ष्म बॅच-स्तरीय विचलन अदृश्य राहतात, केवळ एकदाच भाग उच्च-स्पीड स्वयंचलित असेंबली लाईनमध्ये फीड केल्यानंतर, अनियोजित लाइन स्टॉपेजेस आणि अतिरिक्त पुनर्कार्य खर्च ट्रिगर करतात.
चार असेंबली-लाइन-संबंधित विचलन मानक डेटाशीटवर क्वचितच हायलाइट केले जातात:
- क्रॉस-रिसेस प्रोफाइल ड्रिफ्टमुळे उत्पादन टॉर्क अंतर्गत मधूनमधून ड्रायव्हर-बिट कॅम-आउट होतो
- थ्रेड-रोलिंग टूल पोशाख मोठ्या उत्पादन लॉटमध्ये विसंगत धागा तयार करतो
- टॉर्क-नियंत्रित स्टेशनसाठी पृष्ठभाग-कोटिंग जाडी स्कॅटर स्थलांतरित घर्षण मूल्ये
- पाठवलेल्या बॅचेससाठी प्रोटोटाइप प्रमाणपत्रे अवैध बनवणारे कच्च्या मालाचे उष्मा क्रमांक डीकपल केले जातात
हाय-स्पीड ऑटोमॅटिक ड्रायव्हिंगसाठी क्रॉस-रिसेस भूमिती सुसंगतता
मॅन्युअल नमुना चाचणी किरकोळ क्रॉस-रिसेस आकार अपूर्णता सहन करते. रोबोटिक असेंब्ली टूल्स निश्चित टॉर्क-टाइम प्रोफाइल लागू करतात; लहान अवकाश मितीय वाहून नेणे बिट संपर्क पृष्ठभाग बदलते. स्टॅटिक व्हिज्युअल इन्स्पेक्शन पास करणारे स्क्रू देखील उत्पादन लाइनवर वारंवार कॅम-आउट, बिट वेअर आणि नाकारलेल्या असेंब्ली तयार करतात.
- प्रत्येक उत्पादन मोहिमेद्वारे क्रॉस-रिसेस भूमितीचे नियतकालिक ऑप्टिकल प्रोफाइल स्कॅनिंग
- ग्राहक-निर्दिष्ट ड्रायव्हर बिट प्रकार वापरून सिम्युलेटेड स्वयंचलित-असेंबली टॉर्क-सायकल चाचणी
Wanluo हार्डवेअर रिसेस-प्रोफाइल स्पॉट-चेक, साध्या व्हिज्युअल दिसण्यापलीकडे करते, निर्यात ऑर्डरसाठी पॅकेजिंग करण्यापूर्वी रोबोटिक-असेंबली कॅम-आउट जोखमीला प्रवण असलेले बरेच फिल्टर करते.
वस्तुमान-उत्पादन साधन-पोशाख प्रगती अंतर्गत थ्रेड-फिट स्थिरता
प्रोटोटाइप स्क्रू अगदी नवीन थ्रेड-रोलिंग डायसह तयार केले जातात. लाखो-भाग चक्रांनंतर, मृत पृष्ठभाग हळूहळू खराब होतात. वैयक्तिक स्क्रू परिमाणे अद्याप ड्रॉइंग टॉलरन्स बँडमध्ये बसू शकतात, तरीही एकत्रित प्रोफाइल बदल चढउतार थ्रेड-एंगेजमेंट वर्तन तयार करतात.
असे सूक्ष्म विचलन सिंगल-स्क्रू मॅन्युअल ट्रायल्स दरम्यान काहीही दर्शवत नाही परंतु स्वयंचलित फिक्स्चरवर टॅप केलेल्या हाउसिंग होलमध्ये सतत फीड करताना तुरळक क्रॉस-थ्रेडिंग किंवा कडक वीण आणते.
- थ्रेड-रोल डाय री-कंडिशनिंगसाठी उत्पादन-व्हॉल्यूम ट्रिगर थ्रेशोल्ड लागू करा
- GO‑NO‑GO गेज नमुना प्रति शिफ्ट आंशिक थ्रेड-प्रोफाइल पडताळणीसह एकत्रित
कोटिंग-जाडीचे स्कॅटर टॉर्क-टेन्शन कार्यप्रदर्शन बदलते
बरेच खरेदीदार परवानगीयोग्य जाडीच्या फरकाची व्याख्या न करता फक्त कोटिंग प्रकार निर्दिष्ट करतात. झिंक किंवा पॅसिव्हेशन लेयर असमानता पृष्ठभागाच्या घर्षण गुणांकात बदल करते. टॉर्क-लॉक केलेल्या असेंब्ली स्टेशनवर, एकसारखे प्रोग्राम केलेले टॉर्क खूप भिन्न वास्तविक क्लॅम्पिंग फोर्स देते.
काही बॅचेस अंडर-कॅम्प्ड आणि सर्व्हिसमध्ये कंपन-सैल होण्याची शक्यता असते; प्रत्येक स्क्रू दृष्यदृष्ट्या एकसमान दिसत असला तरीही, रोबोट-चालित कडकपणा दरम्यान इतर थ्रेड-स्ट्रिप जोखीम निर्माण करतात.
- थ्रेड रूट्स आणि हेड-टू-शँक ट्रांझिशन झोन कव्हर करणारे मल्टी-पॉइंट कोटिंग-जाडी मापन
- वास्तविक-उत्पादन असेंब्ली-स्टेशन पॅरामीटर्सचे प्रतिनिधित्व करणारे टॉर्क-टेन्शन बेंच प्रमाणीकरण
कच्चा माल हीट-लॉट ट्रेसेबिलिटी मोठ्या प्रमाणात वस्तूंपासून नमुना पुरावा विभक्त करते
प्रोटोटाइप लॉटमधील जेनेरिक सामग्री चाचणी अहवाल औद्योगिक OEM ऑडिटसाठी मोठ्या प्रमाणात उत्पादित शिपमेंटचे प्रतिनिधित्व करू शकत नाहीत. काही फास्टनर पुरवठादार वास्तविक स्टील हीट नंबरचा क्रॉस-रेफरंस न करता नंतरच्या उत्पादनासाठी जुन्या नमुना-बॅच MTR दस्तऐवजांचा पुन्हा वापर करतात.
घटक शोधण्यायोग्यता नियमांच्या अधीन असलेल्या इलेक्ट्रॉनिक्स आणि उपकरण प्रकल्पांसाठी, हे दस्तऐवज जुळत नसल्यामुळे, भौतिक स्क्रूच्या यांत्रिक कार्यक्षमतेपासून स्वतंत्र, येणाऱ्या मालाची QA स्वीकृती अवरोधित केली जाऊ शकते.
- तयार मालाचे बॅच कोड थेट संबंधित स्टील-मिल हीट-लॉट नंबरवर बांधा
- न केलेले प्रोटोटाइप प्रमाणपत्रे प्रसारित करण्याऐवजी प्रकल्प-विशिष्ट इंग्रजी-भाषा सामग्री अहवाल जारी करा
ऑटोमेटेड-लाइन लक्ष्यित फास्टनर खरेदीसाठी कंडेन्स्ड टेक्निकल-क्लॉज चेकलिस्ट
- क्रॉस-रिसेस भूमिती आणि सिम्युलेटेड रोबोटिक-टॉर्क-सायकल आवश्यकता खरेदी-ऑर्डरच्या वैशिष्ट्यांमध्ये जोडा
- थ्रेड-रोलिंग-डाय देखभाल ट्रिगर आणि मिश्रित-मोड थ्रेड-सत्यापन नमुना नियम परिभाषित करा
- टॉर्क-नियंत्रित असेंब्ली स्टेशनसाठी स्वीकार्य कोटिंग-जाडी श्रेणी आणि टॉर्क-टेन्शन प्रमाणीकरण निर्दिष्ट करा
- हीट-लॉट लिंक केलेले दस्तऐवज लागू करा; स्टँडअलोन प्रोटोटाइप-नमुना सामग्री अहवालांचा पुनर्वापर करण्यास नकार द्या
संबंधित बातम्या
- आधुनिक फास्टनिंगसाठी स्टेनलेस स्टील टी बोल्टला विश्वासार्ह पर्याय काय बनवते?
- हेक्स सॉकेट कॉम्बिनेशन स्क्रू फास्टनिंग कार्यप्रदर्शन कसे सुधारते?
- कोणत्या खरेदी चुकांमुळे स्टेनलेस स्टील वायर रोप प्रकल्प अयशस्वी होतो?
- पृष्ठभाग-परिपूर्ण नमुने शंकूच्या आकाराचे कॅप विस्तार बोल्ट फील्ड-प्रकल्प जोखीम मास्क करतात का?
- हेवी-ड्यूटी बांधकामासाठी हेक्स फ्लँज काँक्रिट अँकर बोल्ट कशामुळे विश्वसनीय बनते?